

Solución neumática de administración de bicarbonato de sodio
En industrias como la alimentaria, farmacéutica y química, el transporte de bicarbonato de sodio (bicarbonato de sodio) suele enfrentarse a desafíos como la acumulación de polvo, la acumulación de materiales, la baja eficiencia en el transporte y la corrosión y desgaste de los equipos. Los métodos tradicionales de transporte manual o mecánico no solo implican una alta intensidad laboral, sino que también causan fácilmente contaminación ambiental y residuos de materiales, afectando la continuidad de la producción y la calidad del producto. Cómo lograr una entrega eficiente, sellada y con baja pérdida de bicarbonato se ha convertido en un punto de dolor urgente para las empresas.
Propiedades del material: Las características físicas y químicas del bicarbonato de sodio
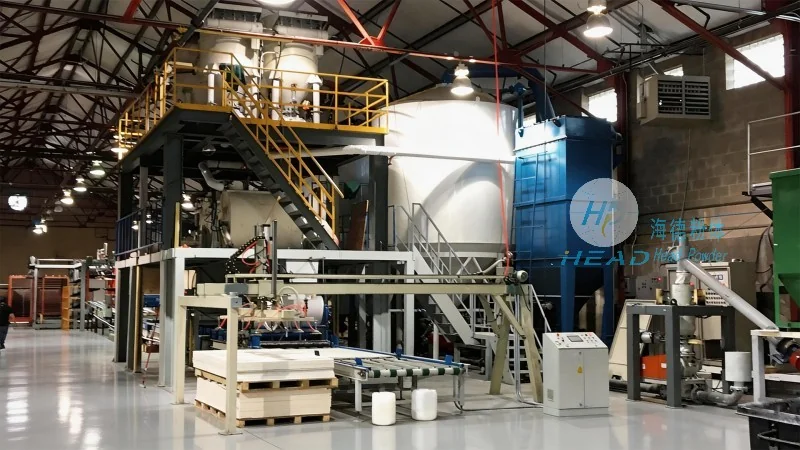
El bicarbonato es un polvo blanco o cristales finos, con una densidad de aproximadamente 0,5~0,9g/cm³, típico de higroscópico, y tiende a agruparse en ambientes húmedos. Al mismo tiempo, el bicarbonato se descompone al calentarse o al entrar en contacto con sustancias ácidas para producir dióxido de carbono, por lo que la temperatura y la humedad deben controlarse durante el transporte. Sus partículas son finas y tienen una fluidez moderada, lo que la convierte en un material en polvo propenso al polvo.
Introducción del producto: Sistema neumático de transporte neumático de bicarbonato de sodio con polvo de Head
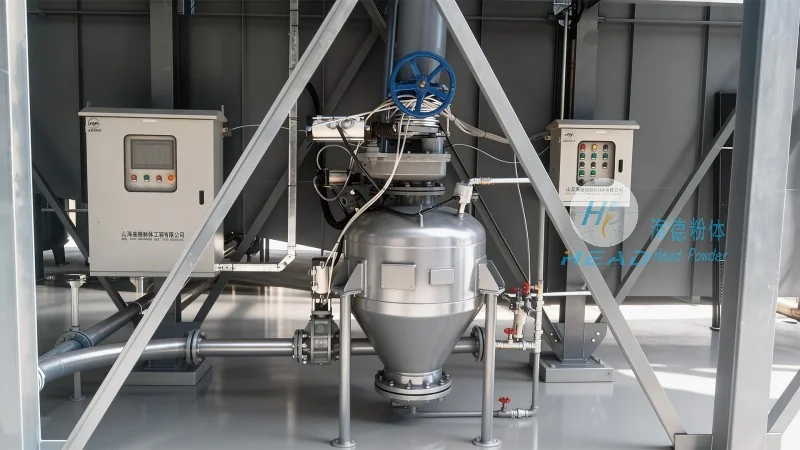
El sistema neumático de transporte de bicarbonato de sodio proporcionado por Head Powder es una solución sellada especialmente diseñada para las características de los materiales de bicarbonato. El sistema utiliza métodos de transporte neumático a presión positiva o negativa, transportando bicarbonato de sodio desde el silo de almacenamiento hasta el punto de uso a través de tuberías, sin fugas de polvo durante todo el proceso, evitando eficazmente la humedad del material y el aglomeración. El equipo incluye tanques de envío, alimentadores rotativos, colectores de polvo, válvulas de control y sistemas de control automatizado, lo que permite un diseño personalizado según las condiciones del cliente.
Ventajas del producto: Soluciones dirigidas a los puntos de dolor del cliente
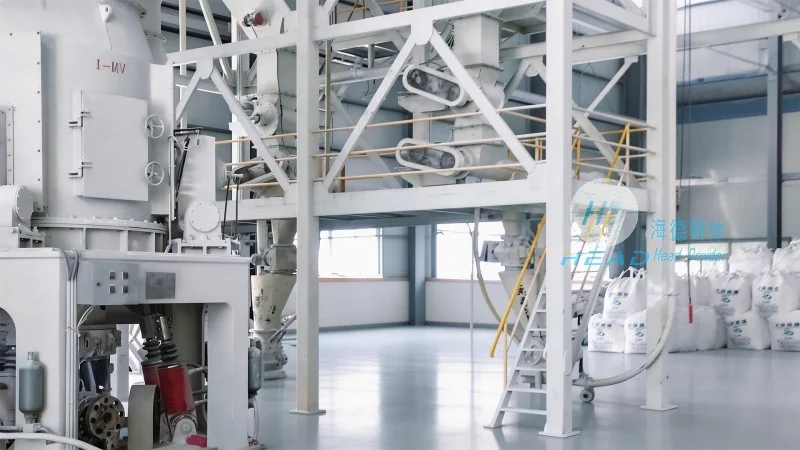
Para abordar los problemas de polvo durante el transporte de bicarbonato, el sistema está equipado con un colector de polvo tipo pulso de alta eficiencia, con concentraciones de emisiones por debajo de los estándares ambientales nacionales; Para solucionar los problemas de aglomeración que absorbe la humedad, el interior de la tubería se trata para garantizar la resistencia a la humedad y se proporcionan tuberías de calefacción opcionales para mejorar el flujo de materiales; Para abordar problemas de desgaste de equipos, los componentes clave utilizan materiales resistentes al desgaste para prolongar la vida útil; Para abordar los problemas de eficiencia de transporte, ajustando la presión y la velocidad de transporte de la fuente de aire, se pueden lograr tasas de alimentación estables y controlables para satisfacer diferentes requisitos del proceso. Además, todo el sistema utiliza control automatizado con PLC, reduciendo la intervención manual y mejorando la seguridad en la producción.