

Solución de transporte neumático para azúcar blanca en polvo
En las industrias de procesamiento de alimentos y farmacéutica, el transporte de azúcar blanco en polvo suele enfrentarse a problemas prácticos como agrupamiento de materiales, obstrucciones en tuberías, emisiones de polvo y contaminación cruzada. Los métodos mecánicos tradicionales de transporte no solo tienen altos costes de mantenimiento, sino que también tienen dificultades para cumplir con los requisitos de entornos de producción limpios. Cómo lograr un transporte eficiente, sellado y de bajo daño del azúcar blanco en glas se ha convertido en un desafío técnico que muchas empresas necesitan resolver con urgencia.
Características del material
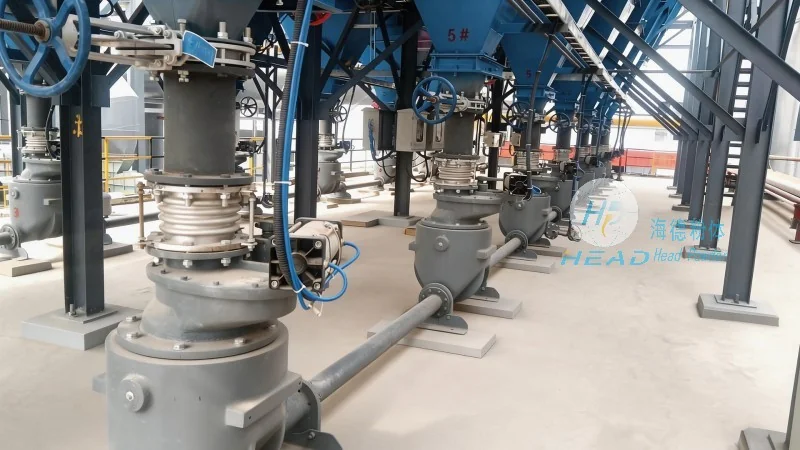
El azúcar blanco en polvo es un polvo fino típico, con tamaños de partículas que suelen oscilar entre 100~300 micras. Tiene fuertes propiedades higroscópicas, poca fluidez, fácil agrupación y electricidad estática generada por fricción. Durante el transporte, si la humedad ambiental no se controla adecuadamente, es muy probable que se instalen colgantes de pared y puentes, afectando gravemente la continuidad de la producción. Además, el azúcar blanco en glas es sensible a la temperatura; las altas temperaturas pueden causar carbonización y decoloración, por lo que el sistema de transporte debe equilibrar la resistencia a la humedad, los efectos anti-aglomeración y los requisitos de control de temperatura.
Introducción del producto
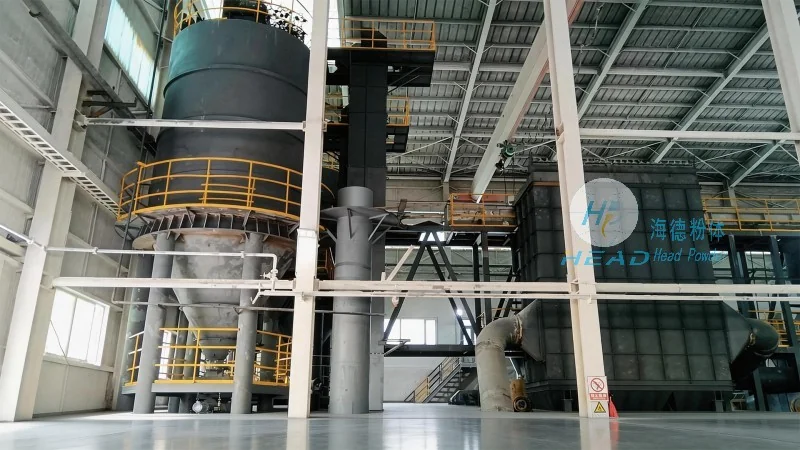
El sistema neumático de transporte proporcionado por Head Powder utiliza métodos de transporte de presión positiva o negativa sellados por tubería para entregar los materiales de forma suave desde el extremo de alimentación hasta cada punto de uso. El sistema puede personalizarse según la disposición del sitio del cliente, los requisitos de capacidad y las características de los materiales, incluyendo dispositivos de alimentación, tuberías de transporte, equipos de fuente de gas, dispositivos de separación y eliminación de polvo y sistemas de control automático. Los componentes principales están hechos de materiales de calidad alimentaria, con superficies lisas y fáciles de limpiar, cumpliendo con los estándares de GMP y seguridad e higiene alimentaria. El sistema funciona sin problemas, permitiendo transportar materiales en un entorno sellado, evitando eficazmente la intrusión de humedad e impurezas externas, y reduciendo el riesgo de incrustación.
Ventajas del producto
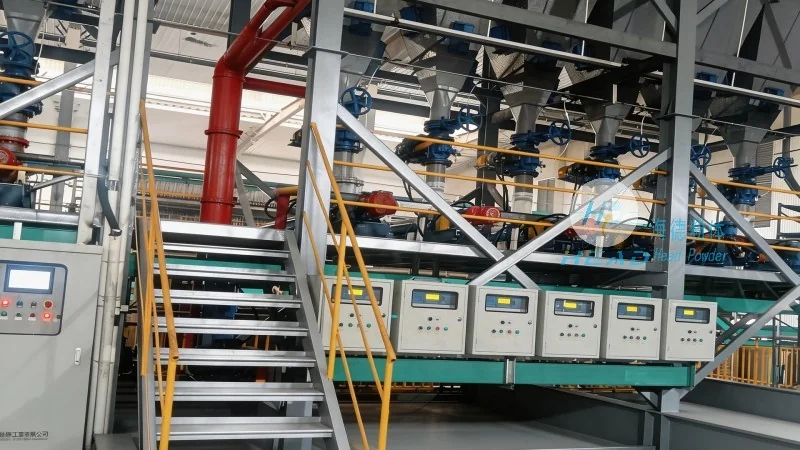
Para abordar puntos problemáticos como la propensión, al azúcar en polvo, que es propenso a la absorción de humedad, obstrucciones y control del polvo, la solución neumática de transporte en polvo Head cuenta con las siguientes características:
- Diseño sellado a prueba de humedad:Toda la tubería está sellada, combinada con una fuente de aire deshumidificante, reduciendo el contacto con la humedad en la fuente, manteniendo los materiales secos y evitando que se encaje.
- Baja transmisión de daños:El uso de métodos de transporte de baja velocidad, alta concentración o fase diluida, con caudal y relación gas-sólido ajustados según la fragilidad del material, ayuda a mantener la integridad de los gránulos de azúcar glas.
- Control Inteligente:El sistema integrado de automatización PLC permite un ajuste preciso del volumen de transporte, el soplado automático de obstrucciones en tuberías, alarmas de fallo y monitorización remota, reduciendo la intervención manual.
- Limpio y respetuoso con el medio ambiente:Equipado con dispositivos de filtración y eliminación de polvo de alta eficiencia, concentraciones de emisiones de escape por debajo de los estándares del sector, sin emisiones de polvo en el taller, lo que favorece el entorno laboral y la salud de los empleados.
- Personalización flexible:Soporta requisitos complejos de proceso como alimentación multipunto, conmutación multiproducto y producción por lotes, adaptándose a nuevas líneas de producción o adaptando equipos antiguos.
Con años de experiencia en transporte de polvos, Head Powder ha proporcionado sistemas neumáticos de transporte de azúcar en polvo estables y fiables para muchas empresas alimentarias y farmacéuticas, ayudando a los clientes a mejorar la eficiencia de la producción, reducir costes operativos y cumplir con estándares cada vez más estrictos de seguridad alimentaria.