

浙江麗水化工助劑全自動投料輸送項目
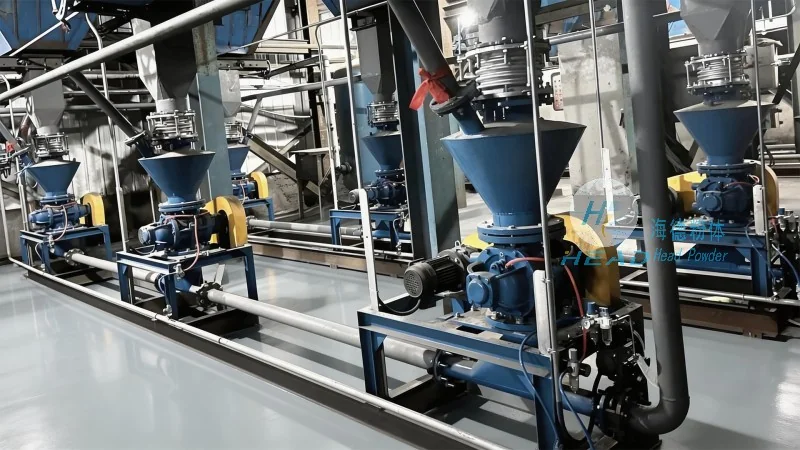
某化工企業在浙江麗水新建化工助劑生產線,需實現各類粉體助劑從原料倉到生產工位的自動化投料與密閉輸送。該項目涉及多種助劑種類的切換、較爲準確計量及粉塵控制要求,是行業內典型的環保與效率升級案例。
客戶痛點
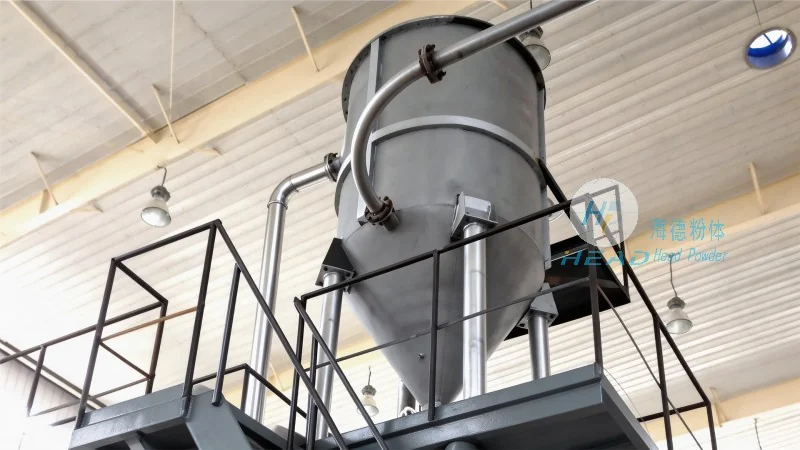
原有投料環節依賴人工拆包、稱重與傾倒,存在以下問題:
- 粉塵外溢嚴重,影響車間環境與員工健康;
- 人工稱量誤差較大,導致助劑配比不穩定,影響產品品質;li>
- 多品種切換時換料耗時久,清理困難,影響整體產能;
- 人工搬運勞動強度高,易產生安全隱患。
產品優勢
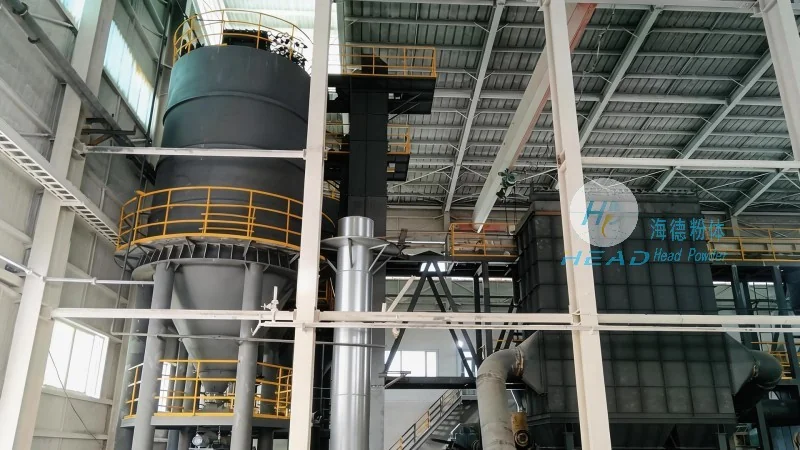
針對上述痛點,某公司(海德粉體)爲其部署了全自動投料輸送系統,提供以下解決方案:
- 採用密閉氣力輸送技術,從拆包到投料全程無塵化,符合環保要求;
- 配備高精度稱重模塊與自動計量系統,實現多種助劑的較爲準確配比控制;li>
- 設計多點切換閥及自動清洗功能,支持快速換料,減少停機時間;
- 集成PLC控制系統,可遠程監控投料進度與設備狀態,降低人工干預。
該系統投用後,車間粉塵濃度下降90%以上,配料精度提升至±0.5%,換料時間縮短70%,產能和安全性均獲得明顯改善。
上一篇:江蘇徐州煤化工粉體長距離輸送實例
下一篇:安徽淮南磷肥粉體正壓倉泵輸送實例
返回列表