

מחקר מקרה של הובלת צינור אפר מעופף בתחנת הכוח שיאן, שאאנשי
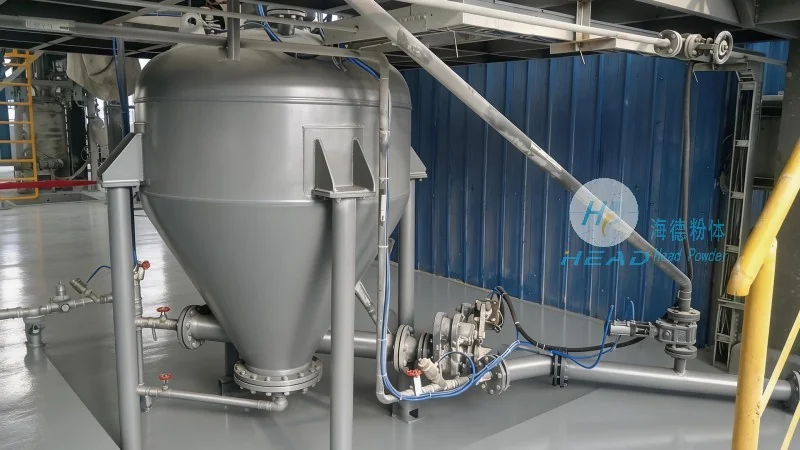
תחנת כוח הממוקמת בשיאן, שאנשי, מפעילה יחידות פחם המייצרות כמויות גדולות של אפר מעופף במהלך הפעילות היומיומית. כדי לשפר את היעילות של ניצול מקיף של אפר וסג, המפעל צריך להוביל אפר מעופף מאחסון האפר למפעלי חומרי בניין במורד הזרם. שיטת התחבורה המקורית התבססה על ייצוא משאיות, שהתמודד עם בעיות כמו זיהום אבק, אובדן דרכים ועלויות תחבורה גבוהות. לאחר השוואות מרובות, המפעל אימץ בסופו של דבר את מערכת ההובלה הפנאומטית בלחץ שלילי שסופקה על ידי Head Powder, והשיגה אספקה אטומה, רציפה ואוטומטית של אפר מעופף בצינורות מעופפים.
נקודות כאב ללקוח
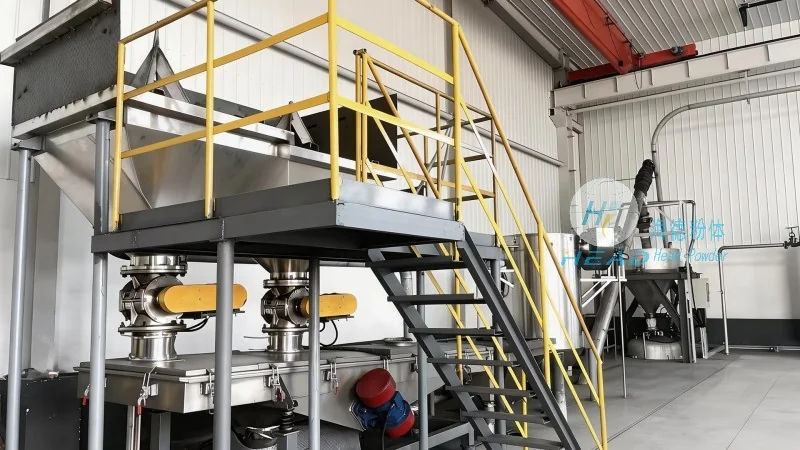
לפני יישום הפרויקט, המתקן התמודד עם אתגרים רבים: ראשית, פליטות אפר מעופף חמורות במהלך הובלה מסורתית במשאיות גרמו לזיהום אבק באזור המפעל והסביבה הסובבת, מה שיצר לחץ משמעותי לעמוד בסטנדרטים להגנה על הסביבה; שנית, מרחק ההובלה הוא כ-3.5 קילומטרים, עם נסיעות תכופות של משאיות, מה שמוביל לשחיקה מוגברת בכבישים הפנימיים של המפעל. בשעות השיא של הבוקר והערב, גם כלי הרכב בתוך המפעל משתלבים זה בזה, מה שמציב סכנות בטיחות; שלישית, תכולת הלחות של אפר המעופף משתנה מאוד, מה שגורם לחומרים בעלי לחות גבוהה להיתקע בקלות ולהיתקע בצינור המסוע, מה שמשפיע על הרצף; רביעית, יעילות התזמון והטעינה הדנית נמוכה, ואינה מסוגלת לעמוד בצרכי החומרים הרציפים 24 שעות ביממה של חברות חומרי בנייה במורד הזרם.
יתרונות המוצר
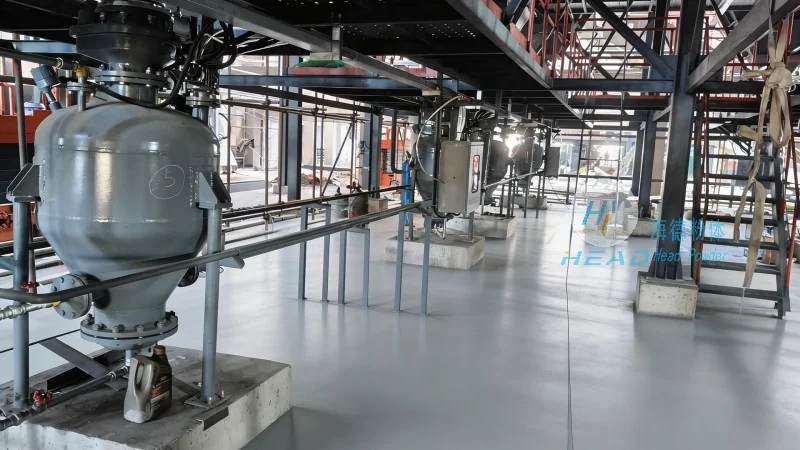
כדי להתמודד עם נקודות הכאב הללו, Head Powder פיתחה פתרון העברה פנאומטי מודולרי בלחץ שלילי. המערכת משתמשת במשאבת ואקום Roots כמקור כוח, שמעבירה אפר מעופף ישירות מתחתית סילו אחסון האפר דרך צינורות אטומים אל הסילו של המשתמש באמצעות יניקה בלחץ שלילי, ללא דליפת אבק לאורך כל התהליך. מכשירי ניקוי חסימה אוטומטיים מותקנים לאורך הצינור, ומטפלים ביעילות בהתלכדות קלה הנגרמת מחומרים בעלי לחות גבוהה ומבטיחים הובלה יציבה. מערכת הבקרה עושה שימוש ב-PLC ומודולי ניטור מרחוק להשגת התנעה/עצירה במגע אחד, התרעת תקלות והחלפת פיצול חומרים רב-ערוצים. קיבולת ההובלה בקו יחיד מגיעה ל-50 טון לשעה, ועונה על צורכי הייצור המתמשכים של תחנות הכוח. בנוסף, תכנון הצינור עושה שימוש מלא במנהרות השירות התקריות הקיימות באזור התחנה, מה שמבטל את הצורך ברכישת קרקע נוספת ומקצר את תקופת הבנייה ב-30% בהשוואה לשיטות המסורתיות. לאחר שהמערכת נכנסה לפעולה, עלות הובלת אפר המעופף מתחנת הכוח ירדה ב-40%, וריכוז האבק באתר ירד מתחת ל-1.5 מ"ג/מ"ק, ובכך עבר בהצלחה את הבדיקה הסביבתית.