

סט מלא של אבקת סוכר ליוזו בלחץ שלילי ללא אבק
בתחום עיבוד הסוכר האבקה בליוז'ואו, גואנגשי, חברה מסוימת מתמודדת מזה זמן רב עם אתגרי ייצור כגון פליטת אבק, אובדן חומרים גבוה ותחזוקה תכופה של ציוד. כמוצר בעל ערך מוסף גבוה, אבקת סוכר לא רק גורמת לבזבוז חומרי גלם במהלך ייצורו, אלא גם מהווה איומים מתמשכים על סביבת הסדנה, בריאות העובדים ותוחלת החיים של הציוד. כדי להתמודד באופן שיטתי עם בעיה זו, Head Powder התאימה סט מלא של פרויקטים ללא אבק בלחץ שלילי עם סוכר אבקה. באמצעות עיצוב משולב, היא משיגה תהליך בקרה אטום ואוטומטי לחלוטין מההזנה, הובלה, ערבוב ועד אריזה, ביטול יעיל של דליפות אבק, הפחתת עלויות תפעול ושיפור יציבות קיבולת הייצור.
ניתוח נקודות כאב ללקוח
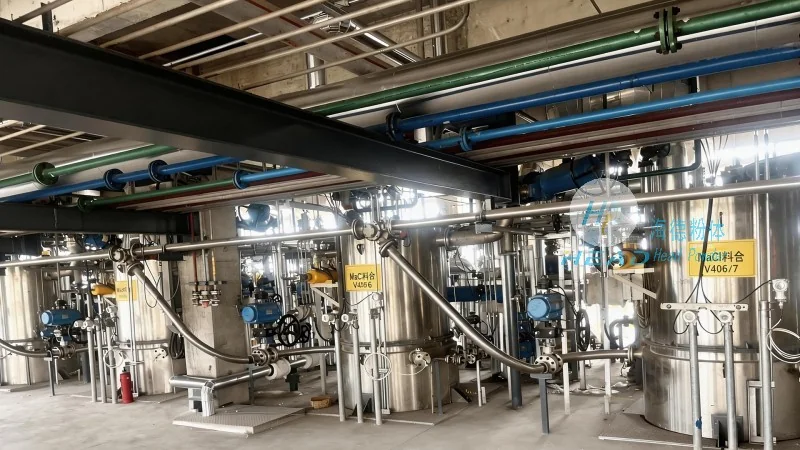
לקווי ייצור אבקת סוכר מסורתיים יש את הבעיות הבולטות הבאות: ראשית, ישנם שלבי חשיפת חומרים רבים, ותהליכים כמו האכלה, הובלה ואריזה נוטים לייצר כמויות גדולות של אבק, מה שמוביל לראות נמוכה ולניקוי קשה בסדנה; שנית, ציוד פתוח הופך אבקת סוכר לרגיש ללחות ולהצטברות, מה שמשפיע על איכות המוצר; שלישית, ריכוזי אבק גבוהים שוחקים ציוד חשמלי ואטמים מכניים, מה שמוביל לשיעורי תקלות גבוהים ולמחזורי תחזוקה ארוכים; רביעית, עבודה תכופה לא רק גורמת ליעילות נמוכה אלא גם מהווה סיכון תעסוקתי לעובדים החשופים לאבק לאורך זמן. נקודות הכאב הללו מגבילות קשות את ניצול היכולות של החברות ואת הפיתוח בר-קיימא שלהן.
תמיסות אבקת הד
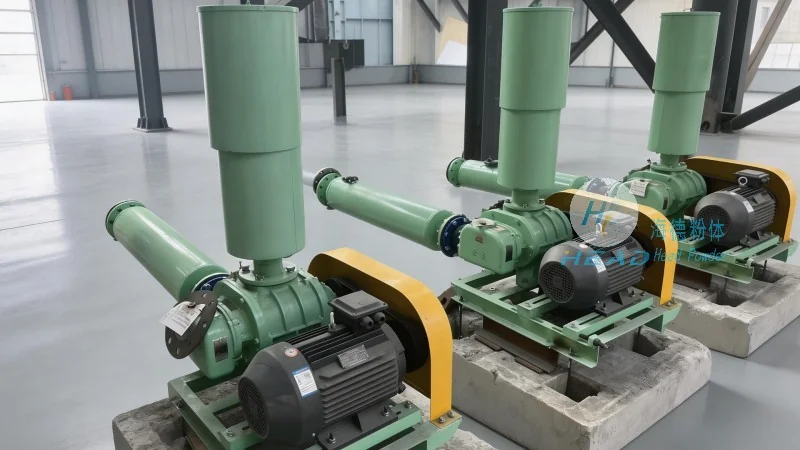
כדי להתמודד עם נקודות כאב אלו, Head Powder משתמשת בטכנולוגיית העברה פנאומטית בלחץ שלילי כליבה, ובונה מערכת משולבת מלאה של הובלת סוכר אטומה והסרת אבק. המערכת משתמשת במאוורר בלחץ שלילי כמקור כוח, שמושך אבקת סוכר מתחנת ההזנה לסילו האחסון דרך צינורות אטומים, ולאחר מדידה וערבוב, הוא מועבר למכונת האריזה. כל צמתי ההעברה מצוידים במכשירי הסרת אבק עם פולס הפוך, המסייעים במניעת דליפת אבק בסדנה. במקביל, המערכת מצוידת במודול בקרה חכם שיכול לעקוב בזמן אמת אחר לחץ הצינור, זרימת האוויר ורמת החומרים, להתאים אוטומטית את פרמטרי ההפעלה ולהשיג תפעול יציב ללא השגחה.
יעילות וערך יישום
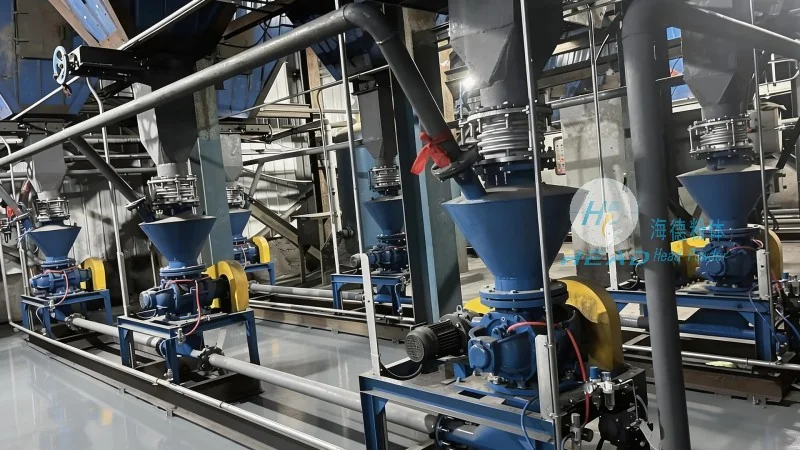
באמצעות פרויקט מלא זה, ריכוזי האבק בסדנת הלקוח ירדו מתחת לסטנדרטים התעשייתיים, וניקיון סביבת האתר השתפר; קצב אובדן אבקת הסוכר נמוך בכ-15% מהתהליך המקורי, וניצול החומרים השתפר; תדירות תחזוקת הציוד הופחתה ממספר פעמים בחודש לפעם ברבעון, ועלויות החלפת חלקי חילוף ירדו בהתאם. בנוסף, העלייה באוטומציה מפחיתה את מספר המפעילים מ-8 ל-2 במקור, ובכך מפחיתה את קשיי הגיוס. לאחר שהפרויקט נכנס לפעולה, מפעל הלקוח עמד בציפיות בתחומים כמו ייצור נקי, חיסכון באנרגיה והפחתת צריכה, ועמידה בבטיחות, וקבע רף לשדרוג קווי הייצור הבאים.