

廣西賀州磷化工粉料密閉輸送工程項目
在磷化工生產過程中,粉狀物料的輸送環節往往面臨粉塵外溢、物料損耗以及設備維護頻繁等挑戰。某大型磷化工企業位於廣西賀州的粉料密閉輸送工程項目,正是爲了解決這一系列痛點而引入專業的氣力輸送系統。該項目通過全密閉、自動化的輸送方案,實現了高效、環保的物料轉運,爲行業提供了可借鑑的實踐範本。
客戶痛點
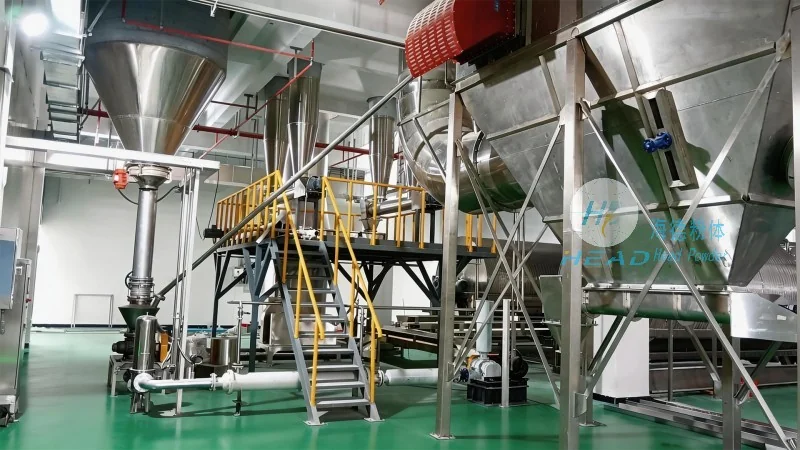
該企業在生產過程中,原有粉料輸送方式爲開放式皮帶機與人工轉運相結合,導致以下突出問題:
- 粉塵污染嚴重:磷化工粉料粒徑細小、易飛揚,開放式輸送造成車間內粉塵濃度超標,影響員工健康並增加環保治理成本;
- 物料損耗高:轉運過程中物料泄漏、散落,損耗率居高不下,直接拉高生產成本;
- 設備維護頻次高:皮帶機等設備易磨損、堵料,停機維修頻繁,影響連續生產;
- 能耗與人工成本大:多段轉運需多名操作工現場看管,且設備運行效率低,電能消耗較高。
產品優勢
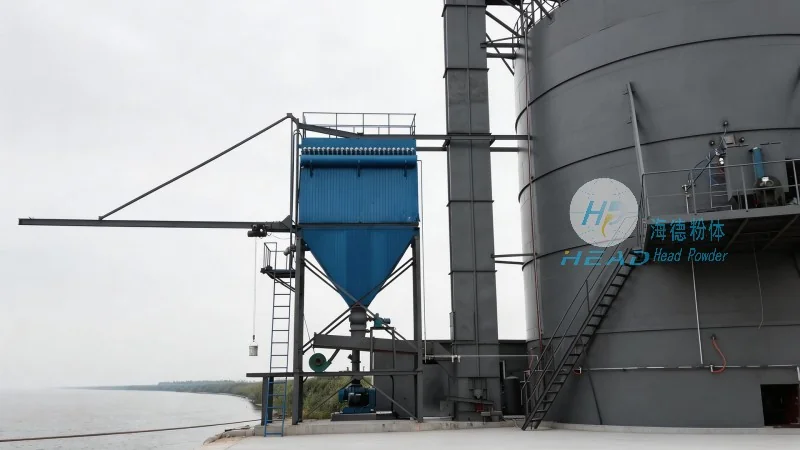
針對上述痛點,海德粉體爲該企業量身定製了一套密閉氣力輸送系統,主要特點包括:
- 全密閉輸送,零粉塵外溢:採用正壓氣力輸送方式,管道全程密閉,物料在負壓或正壓氣流中完成輸送,從源頭杜絕粉塵泄露,車間環境顯著改善,滿足嚴格的環保要求;
- 低損耗、高效率:系統通過較爲準確的氣流控制與密封設計,物料輸送損耗率低於0.1%,同時輸送效率比傳統方式提升30%以上;
- 智能化控制,減少人工:配套PLC自動控制系統,實時監測壓力、流量、料位等參數,實現一鍵啓停與遠程監控,減少現場操作人員;
- 設備耐用,維護簡便:關鍵部件採用耐磨材質,彎管及閥門優化設計,延長設備壽命,日常維護工作量有所降低,支持生產線正常運行。
目前,該項目已正常運行超過12個月,客戶反饋粉塵排放濃度低於國家限值標準,物料損耗率下降至0.05%以內,綜合能耗降低約20%,運維成本減少35%。此次成功應用進一步驗證了密閉氣力輸送方案在磷化工行業的可行性,也爲同類企業提供了可靠的技術參考。
上一篇:廣東湛江催化劑粉體低破碎輸送實例
下一篇:四川內江小蘇打粉體負壓氣力輸送系統
返回列表