

Ejemplo de transporte de bomba de silos de polvo de bicarbonato en Ningbo, Zhejiang
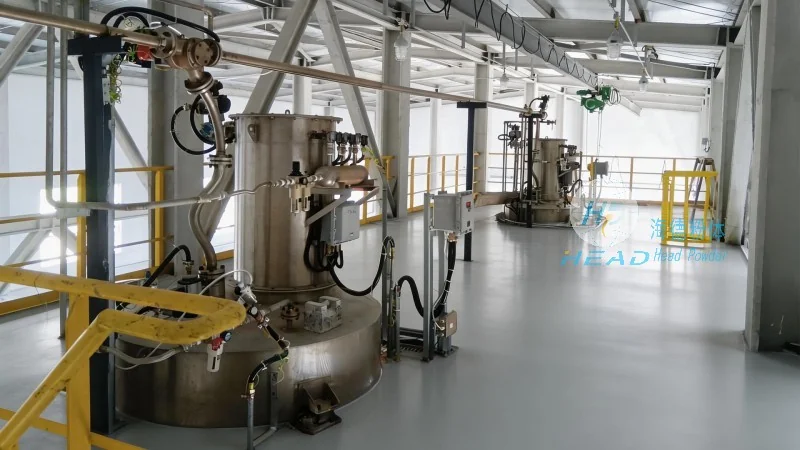
Una empresa ubicada en Ningbo, Zhejiang, produce y almacena principalmente bicarbonato en polvo. La empresa se enfrentó a problemas como el polvo de bicarbonato que se agrupaba fácilmente durante el transporte, una generación severa de polvo y una distancia limitada para el transporte, lo que afectaba a la eficiencia de la producción y al entorno en el lugar. Tras una amplia comparación, la adopción final del sistema de transporte por bomba de silos proporcionado por Head Powder logró una entrega sellada, eficiente y estable del polvo de bicarbonato.
Puntos de dolor del cliente
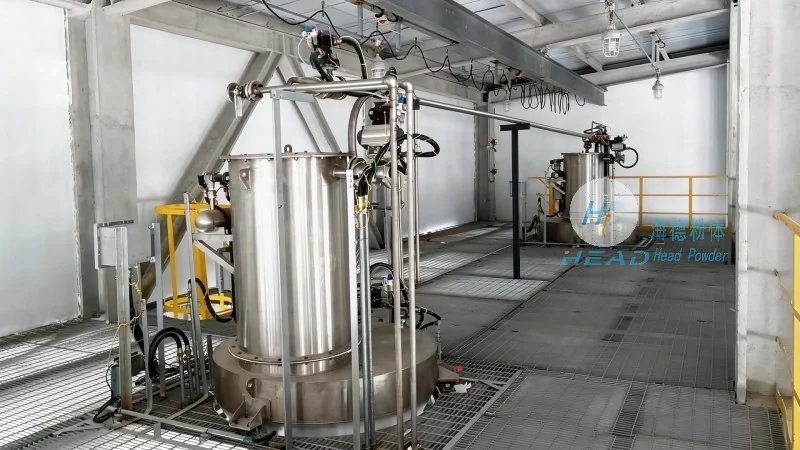
El bicarbonato en polvo tiene una ligera higroscopicidad y es propenso a volar. Los métodos mecánicos tradicionales de transporte presentan tres problemas principales: primero, el polvo tiende a adherirse a las paredes internas de las tuberías de transporte, lo que provoca obstrucciones y reducción de la capacidad de producción; En segundo lugar, el transporte abierto provoca grandes filtraciones de polvo, contaminando el entorno del taller y aumentando los costes de limpieza; Tercero, presión insuficiente durante el transporte de larga distancia, incapacidad para satisfacer las necesidades materiales de múltiples estaciones. El cliente necesitaba urgentemente una solución de transporte neumático que pudiera resolver los problemas mencionados, fuera fiable de operar y fácil de mantener.
Ventajas del producto
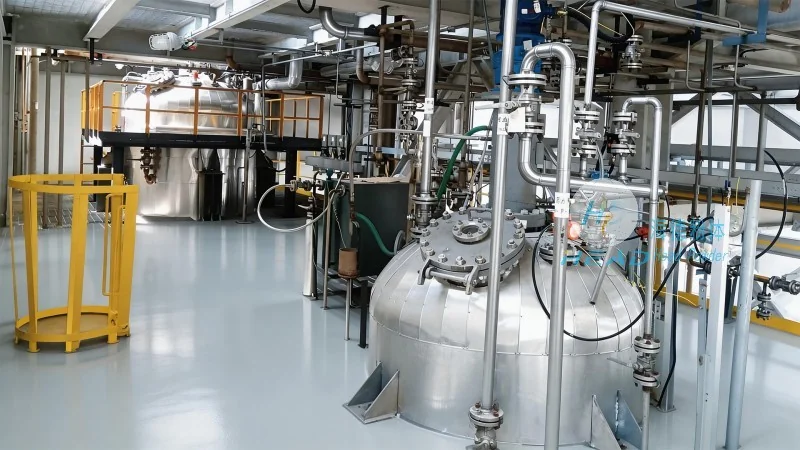
Para abordar los problemas de los clientes, Head Powder ha lanzado un sistema personalizado de transporte de bomba silo para bicarbonato en polvo, ofreciendo las siguientes vantaxes:
Transporte sellado sin fugas de polvo: El sistema de bombas de silo adopta una estructura de tubería totalmente cerrada, aislando materiales del exterior durante el transporte, eliminando el polvo en la fuente y mejorando la calidad del aire en el taller.
Diseño antiadherente y antibloqueo: En función de las características del polvo de bicarbonato, el dispositivo de fluidificación de la bomba de silo y el proceso de tratamiento de la pared interior de la tubería han sido optimizados para reducir la adhesión del material, facilitar un transporte fluido y reducir el tiempo de inactividad y la frecuencia de limpieza.
Transporte estable a larga distancia: Configurando razonablemente la presión de la fuente de aire y el volumen de la bomba del silo, se logra un transporte horizontal y vertical estable que abarca cientos de metros, satisfaciendo las necesidades de asignación de múltiples estaciones y múltiples silos.
El control automatizado facilita el funcionamiento: El sistema está equipado con un módulo de control inteligente PLC que puede monitorizar remotamente la presión de transporte, el nivel del material y el estado operativo, reduciendo la intervención manual y mejorando la eficiencia general.
Tras la puesta en marcha de esta solución, la eficiencia del transporte de bicarbonato en polvo mejoró aproximadamente un 30%, la concentración de polvo in situ disminuyó significativamente, los costes de mantenimiento del equipo disminuyeron y fue bien recibida por los usuarios.