

Un estudio de caso sobre el transporte neumático de polvo de empaquetado químico en Baotou, Mongoli
Una empresa química en Baotou, Mongolia Interior, se enfrentó a múltiples desafíos en el proceso de transporte de polvo de embalaje: los métodos mecánicos tradicionales de transporte sufrían fugas de polvo, alta pérdida de material, frecuentes bloqueos de equipos y baja eficiencia de operación manual, lo que dificultaba satisfacer las exigencias de la producción continua. Para abordar estos puntos problemáticos, Head Powder personalizó un sistema neumático de transporte que permite la transferencia automatizada y limpia de materiales en polvo a través de tuberías selladas, mejorando la estabilidad de la producción y la protección ambiental.
Puntos de dolor y soluciones para clientes
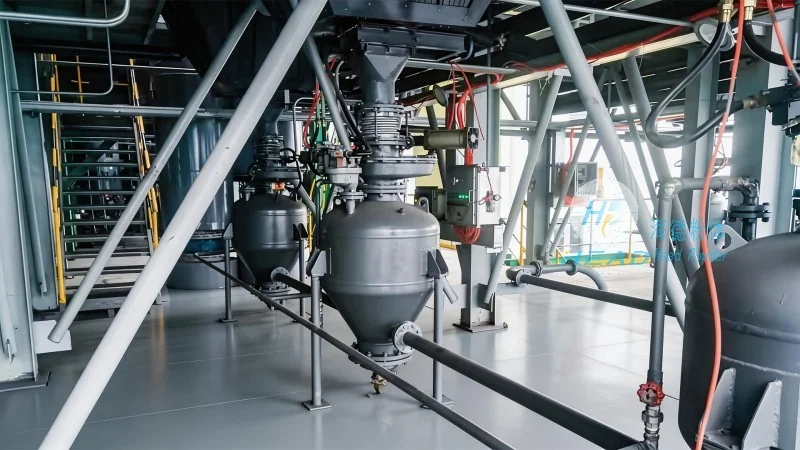
El método original de transporte de la empresa se basaba en polipastas de cubetas y transportadoras de tornillo, que producían concentraciones excesivas de polvo durante la operación, causando no solo desperdicio de materiales, sino también empeorando el entorno del taller y poniendo en peligro la salud de los trabajadores. Al mismo tiempo, el equipo es propenso a apagarse para limpieza debido a la adhesión del polvo de embalaje, lo que resulta en altos costes de mantenimiento y afecta a la capacidad total de producción. Head Powder ha introducido la tecnología de transporte neumático, utilizando el principio de transporte en fase densa a presión positiva. Los materiales fluyen a baja velocidad y alta concentración dentro de la tubería sellada, evitando que el polvo se derrame en la fuente. Un sistema de control inteligente permite el arranque-parada y regulación del flujo totalmente automáticos, reduciendo la necesidad de intervención manual.
Ventajas del producto
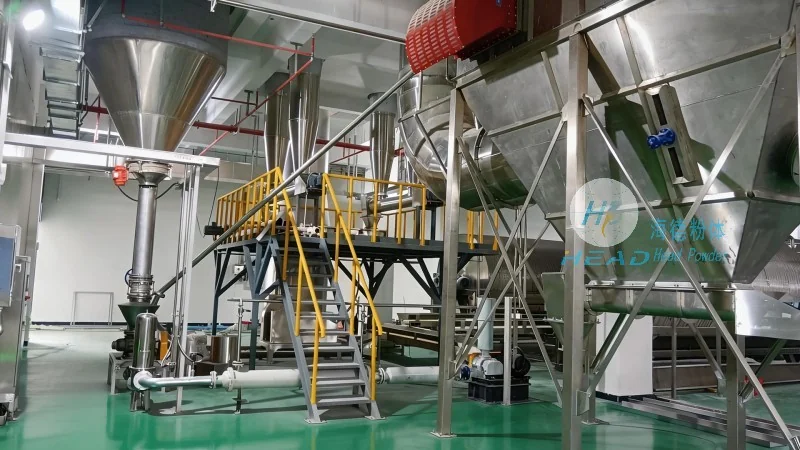
Para las condiciones laborales específicas de esta empresa química, Head Powder ofrece las siguientes soluciones técnicas:
- Transporte sellado: El sistema de tuberías totalmente cerrado combinado con dispositivos eficientes de eliminación de polvo ayuda a prevenir fugas, con concentraciones de polvo en el lugar por debajo de los estándares medioambientales del sector.
- Control inteligente: Equipado con PLC y pantalla táctil, que soporta monitorización remota y autodiagnóstico de fallos, los operadores pueden monitorizar el estado del transporte en tiempo real.
- Diseño de bajo consumo energético: Se utiliza una disposición optimizada de las tuberías y equipos de suministro de aire eficientes, reduciendo el consumo energético en aproximadamente un 20% en comparación con los métodos tradicionales.
- Alta adaptabilidad: Para abordar las características de la propensa al polvo de empaque a la absorción de humedad y al desgaste, se seleccionan codos resistentes al desgaste y módulos de tratamiento de fuentes de aire resistentes a la humedad para prolongar la vida útil del equipo.
Tras la puesta en funcionamiento del sistema, los clientes informaron que las emisiones de polvo habían disminuido en más de un 90%, las tasas de fallo de equipos bajaron a menos de una vez al mes, los costes anuales de mantenimiento ahorraron más de 150.000 yuanes y se logró un transporte estable continuo las 24 horas, apoyando fuertemente el suministro de materias primas para la línea de producción trasera.