

Proyecto de transporte de cenizas volantes a presión negativa libre de polvo en Hunan Chenzhou
Una central de incineración de residuos en Chenzhou, Hunan, enfrenta graves desafíos medioambientales y de eficiencia en el proceso de tratamiento de cenizas volantes. Los métodos tradicionales de transporte mecánico sufren una evidente generación de polvo, desgaste rápido del equipo y altos costes de mantenimiento, y no pueden cumplir con las cada vez más estrictas normas ambientales de emisiones. Para solucionar esto, una empresa introdujo el sistema de transporte de polvo de ceniza volante de presión negativa y sin polvo Head, logrando operaciones totalmente selladas y libres de polvo desde la recogida y el transporte hasta el almacenamiento, mejorando el entorno in situ y reduciendo los costes de mano de obra y energía.
Puntos de dolor del cliente
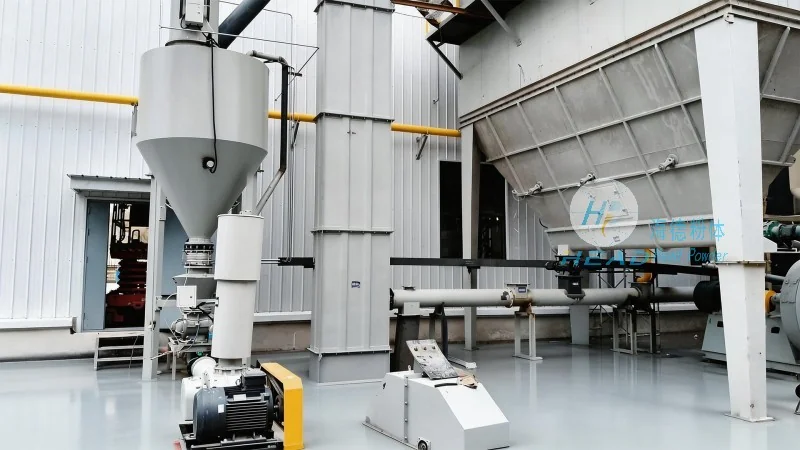
El transporte original de cenizas volantes de la planta utilizaba una combinación de transportes neumáticos y mecánicos a presión positiva, lo que resultaba en múltiples puntos de fuga y concentraciones excesivas de polvo alrededor del silo de ceniza. Esto no solo afecta a la salud del operador, sino que también expone el riesgo de fuertes multas por parte de las autoridades de protección ambiental. Al mismo tiempo, los frecuentes atascos en las tuberías de transmisión y la susceptibilidad a la corrosión de los equipos hacen que se necesiten 2~3 apagones de media para el mantenimiento cada mes, lo que limita severamente el funcionamiento normal de los grupos electróticos. Además, los sistemas tradicionales consumen mucha energía y son ruidosos, lo que los hace inadecuados para satisfacer las necesidades de ahorro energético, reducción de consumo y actualizaciones de automatización de las empresas.
Ventajas del producto
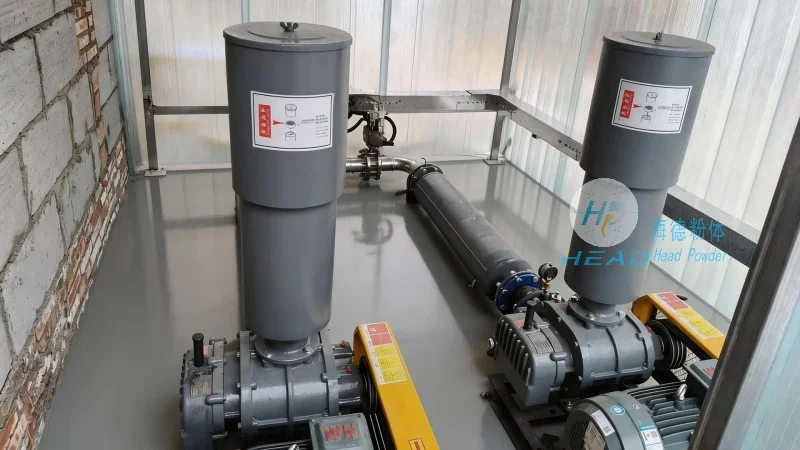
Para abordar estos puntos problemáticos, el sistema de transporte de polvo de ceniza flotante y sin polvo adopta un diseño de tubería totalmente sellado a presión negativa, estabilizando la presión interna por debajo de la presión atmosférica para evitar completamente la fuga de polvo. Los componentes clave están fabricados con materiales resistentes al desgaste y a la corrosión, y combinados con un módulo de control inteligente, ajustan automáticamente la velocidad de entrega de cenizas y evitan obstrucciones y soplados hacia atrás, extendiendo el ciclo continuo de funcionamiento del equipo a más de seis meses. El sistema global reduce el consumo energético en un 30% en comparación con los métodos tradicionales, mantiene el ruido por debajo de 75 decibelios e integra funciones de monitorización remota y recopilación de datos para ayudar a los clientes a realizar operaciones no tripuladas. Actualmente, el proyecto ha estado funcionando con normalidad durante más de un año, con concentraciones de polvo en el lugar consistentemente por debajo de los límites nacionales de emisiones, y los costes integrales de operación y mantenimiento del cliente reducidos en un 40%.