

Chongqing Wanzhou Kessel Automatisches Transportprojekt für Entschwefelungspulver
Im Kesselentschwefelsystem eines Wärmekraftwerks in Wanzhou, Chongqing, dient Kalksteinpulver als wichtiges Entschwefelungsmittel, und seine Fördereffizienz und Stabilität beeinflussen direkt die Entschwefelungseffizienz und Betriebskosten. Die ursprüngliche Transportmethode des Unternehmens basierte auf manuellem Betrieb und einfachen Maschinen, die nicht mehr den immer strengeren Anforderungen an Umweltschutz und Kapazität entsprechen konnten.
Kunden-Schmerzpunkte
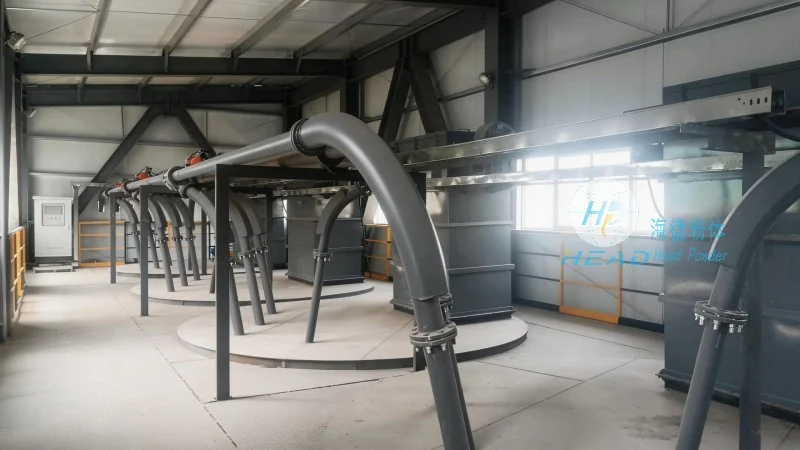
Das Unternehmen steht vor mehreren Herausforderungen beim Transport von Entschwefelpulver:
1. Geringe manuelle Zuführeffizienz, hohe Arbeitsintensität und einfache Pulverstreuung, was zu Rohstoffabfällen führt;
2. Starker Staub, der auf der Baustelle aufwirbelt, beeinträchtigt nicht nur die Arbeitsumgebung, sondern birgt auch Gefahren für Arbeitsschutz und -sicherheit;
3. Das Abgabevolumen kann nicht präzise kontrolliert werden, was zu großen Schwankungen in der Entschwefelungsdosierung führt und die Stabilität der Entschwefelungswirksamkeit beeinträchtigt;
4. Hohe Ausfallrate von Geräten, häufige Wartung und anhaltend hohe Betriebskosten.
Lösung
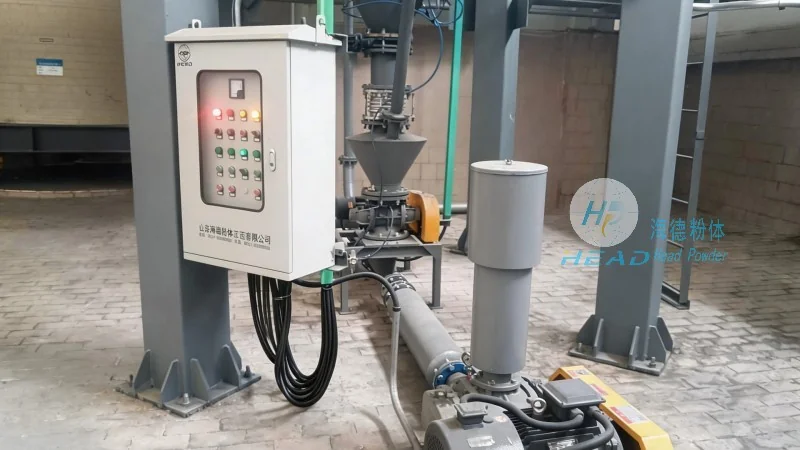
Um diese Problempunkte zu lösen, hat Head Powder ein vollautomatisches pneumatisches Fördersystem für das Projekt angepasst. Das System verwendet versiegelte Pipeline-Leitungen und ermöglicht so eine vollautomatisierte Steuerung vom Lagersilo bis zum Kesselentschwefelturm, ohne manuelle Intervention. Er verfügt außerdem über relativ präzise Mess- und variable Frequenzeinstellungen, die eine Echtzeitanpassung des Fördervolumens je nach Kessellast ermöglichen und eine stabile Entschwefelungsdosierung unterstützen. Das System integriert außerdem ein Pulsstaubentfernungsgerät, das Staublecks effektiv unterdrückt und die Umgebung vor Ort verbessert.
Anwendungseffekte
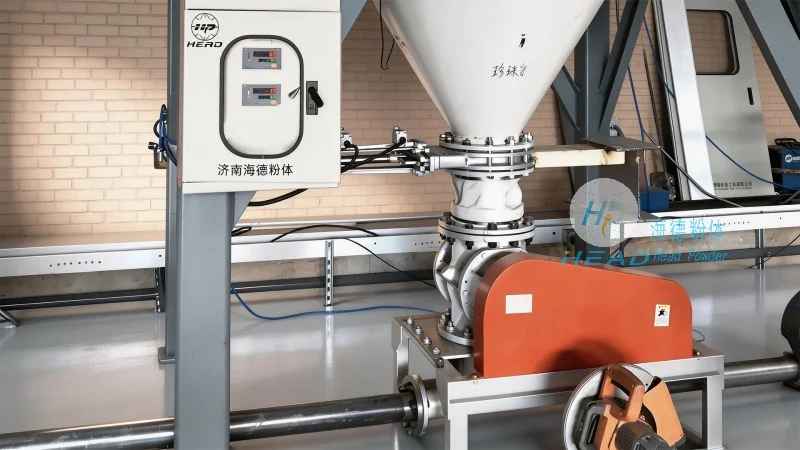
Nach der Umsetzung des Projekts verbesserte sich die Effizienz der Entschwefelpulvertransporte des Unternehmens deutlich, die Arbeitskosten sanken um etwa 70 %, der Pulververlust sank auf unter 1 %, und die Abweichung der Entschwefelstoffdosierung wurde innerhalb von ±2 % kontrolliert. Die Staubkonzentration vor Ort entspricht den nationalen Betriebsgesundheitsstandards, die Geräte funktionieren stabil und die Wartungsintervalle werden auf über sechs Monate verlängert. Das gesamte Entschwefelungssystem arbeitet reibungsloser, und Umweltemissionsindikatoren erfüllen weiterhin die Standards.