

Estudio de caso de bomba que transporta polvo de desulfuración en Lianyungang, Jiangsu
En los procesos de desulfuración de gases de combustión, la estabilidad del sistema de transporte de pólvora afecta directamente a la eficiencia de la producción. Este artículo combina un estudio de caso de un proyecto de desulfuración en Lianyungang, Jiangsu, para introducir la aplicación práctica de los sistemas de transporte de bombas de silos de pólvora, analizar cómo resuelven los desafíos operativos a los que se enfrentan los clientes y proporcionar a las empresas ideas de selección de referencia.
Resumen del caso
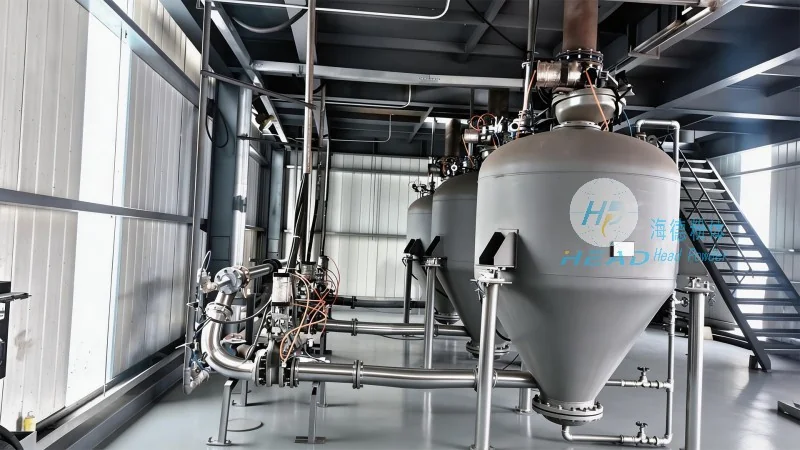
Una unidad en Lianyungang, Jiangsu, está construyendo una unidad de desulfuración y necesita transportar polvo de piedra caliza desde el silo de polvo hasta la zona de reacción de la torre de desulfuración. Debido a las condiciones del lugar, la distancia de transporte supera los 150 metros y debe cumplir múltiples requisitos de descarga. Tras una evaluación exhaustiva, se adoptó la solución de bomba silo en el sistema de transporte neumático para lograr un transporte de pólvora sellado, continuo y estable.
Puntos de dolor del cliente
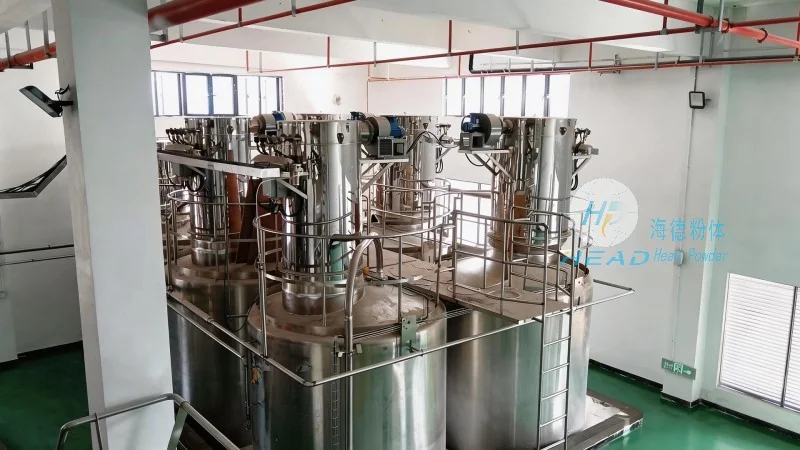
Los clientes se enfrentan a desafíos evidentes en las primeras etapas de la planificación del proyecto: primero, la distancia de transporte es larga, y los equipos mecánicos tradicionales de transporte son propensos a problemas como deslizamiento de la cinta y polvo, lo que resulta en altos costes de mantenimiento; En segundo lugar, el polvo tiende a agruparse y bloquear las tuberías, afectando la uniformidad de la dosificación del desulfurante; En tercer lugar, los requisitos ambientales en el lugar son estrictos, exigiendo fugas de polvo para evitar y cumplir con las normas ambientales de emisiones. Cómo reducir el consumo de energía y las tasas de fallo mientras se mejora la eficiencia del transporte se ha convertido en una preocupación central para los clientes.
Ventajas del producto
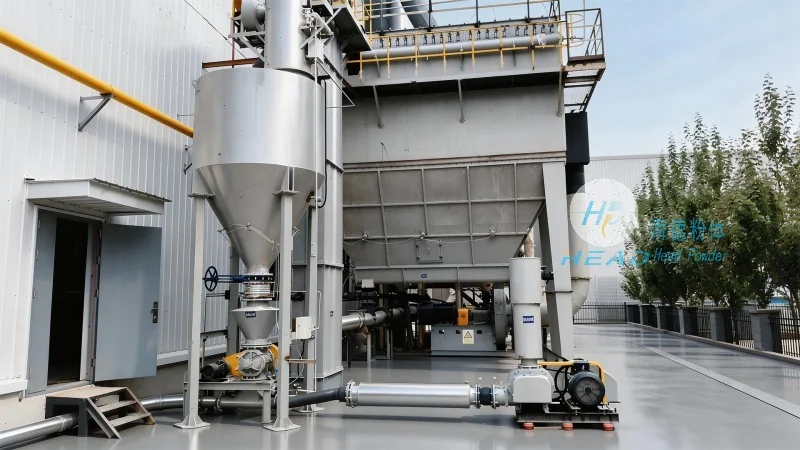
Para abordar estos puntos problemáticos, el sistema de transporte de bombas en silos de la empresa cuenta con los siguientes diseños específicos:
- Transporte estable a larga distancia: Utiliza el principio de transporte neumático a presión positiva. Ajustando el flujo y la presión del aire comprimido, la fluidización en polvo puede mantenerse a distancias superiores a 150 metros, evitando la deposición y la obstrucción de tuberías.
- Estructura de bajo desgaste: La pared interior de la bomba del silo y el codo de la cinta transportadora se tratan con revestimientos resistentes al desgaste para reducir el impacto del polvo a alta velocidad sobre el metal y prolongar la vida útil del equipo.
- Sellado y respetuoso con el medio ambiente: Todo el sistema utiliza tuberías selladas combinadas con colectores de polvo tipo filtro de pulso para lograr un funcionamiento libre de polvo y cumplir con los requisitos de supervisión ambiental.
- Control inteligente: Equipado con un sistema automático de control PLC, que arranca y detiene automáticamente según las señales de nivel del material, y puede monitorizar remotamente parámetros como la transmisión de presión y caudal, reduciendo la necesidad de intervención manual.
Los datos operativos reales muestran que, tras la puesta en servicio, el volumen medio diario de transporte de este sistema de bomba silo cumplía con los requisitos de diseño, con una tasa de fallo inferior a la media de la industria, lo que apoyaba eficazmente el funcionamiento eficiente de la unidad de desulfuración. En el futuro, soluciones similares pueden promoverse al procesamiento de polvos en industrias como el acero y la química.