

Proyecto de transporte automático de calderas de Chongqing Wanzhou para polvo de desulfuración
En el sistema de desulfuración de calderas de una empresa termoeléctrica en Wanzhou, Chongqing, el polvo de piedra caliza actúa como un agente clave de desulfuración, y su eficiencia y estabilidad en el transporte afectan directamente a la eficacia de la desulfuración y a los costes operativos. El método original de transporte de la empresa se basaba en la operación manual y maquinaria sencilla, que ya no podía cumplir con los cada vez más estrictos requisitos de protección ambiental y capacidad.
Puntos de dolor del cliente
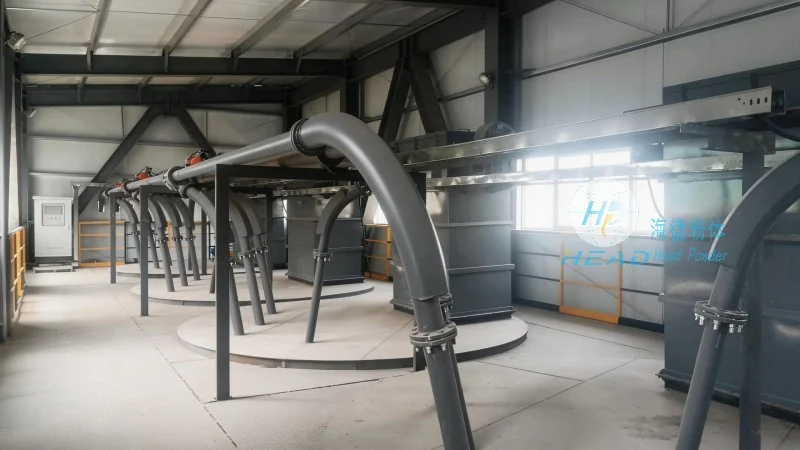
La empresa se enfrenta a múltiples desafíos en el proceso de transporte de polvo de desulfuración:
1. Baja eficiencia de alimentación manual, alta intensidad laboral y fácil dispersión de la pólvora, lo que resulta en desperdicio de materia prima;
2. El polvo severo que se eleva en el lugar no solo afecta al entorno laboral, sino que también supone riesgos para la salud y seguridad laboral;
3. El volumen de entrega no puede controlarse con precisión, lo que provoca grandes fluctuaciones en la dosis del desulfurador y afecta la estabilidad de la efectividad de la desulfuración;
4. Alta tasa de fallo de equipos, mantenimiento frecuente y costes operativos persistentemente elevados.
Solución
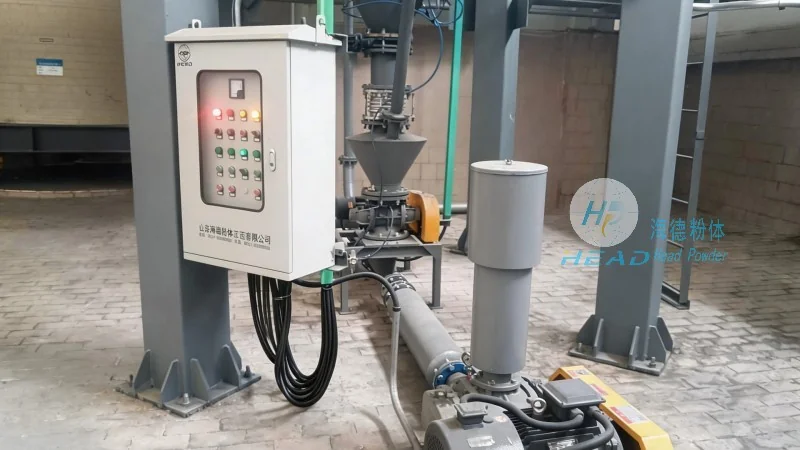
Para abordar estos problemas, Head Powder ha personalizado un sistema neumático de transporte de pólvora totalmente automático para el proyecto. El sistema utiliza un transporte de tubería sellado, logrando un control totalmente automatizado desde el silo de almacenamiento hasta la torre de desulfuración de la caldera, sin necesidad de intervención manual. También cuenta con una medición relativamente precisa y funciones de ajuste de frecuencia variable, lo que permite ajustar en tiempo real el volumen de transporte según la carga de la caldera y soporta una dosificación estable con desulfuradores. El sistema también integra un dispositivo de eliminación de polvo por pulsos, suprimiendo eficazmente las fugas de polvo y mejorando el entorno en el lugar.
Efectos de la aplicación
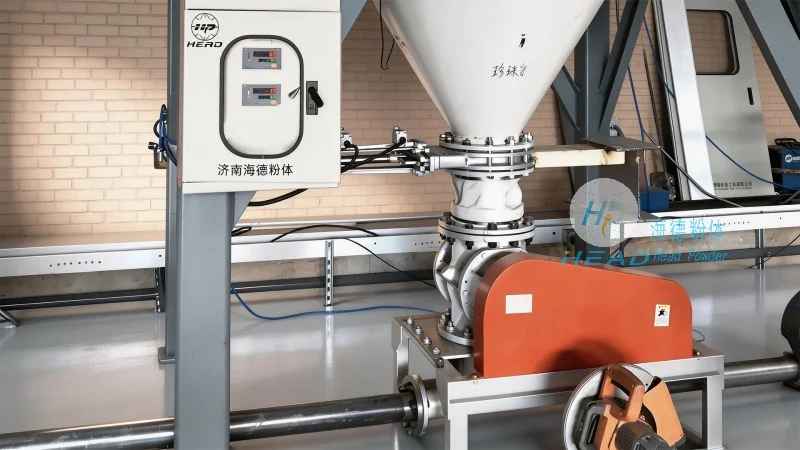
Tras la implementación del proyecto, la eficiencia del transporte de polvo de desulfuración de la empresa mejoró significativamente, los costes laborales cayeron aproximadamente un 70%, la pérdida de polvo se redujo a menos del 1% y la desviación de dosificación del desulfurador se controló dentro del ±2%. La concentración de polvo in situ cumple con los estándares nacionales de salud laboral, el equipo funciona de forma estable y los intervalos de mantenimiento se extienden a más de seis meses. El sistema general de desulfuración funciona de forma más fluida y los indicadores de emisiones ambientales siguen cumpliendo con los estándares.