

Проєкт автоматичного транспортування котла Ваньчжоу для порошку для знесірчаного порошку в Чунціні
У системі десірчаної кислоти котла теплової енергетичної компанії у Ваньчжоу, провінція Чунцін, вапняковий порошок є ключовим агентом десіркування, а його ефективність транспортування та стабільність безпосередньо впливають на ефективність десірки та експлуатаційні витрати. Початковий метод транспортування компанії базувався на ручній роботі та простому механізмі, яке більше не могло відповідати дедалі суворішим вимогам щодо захисту навколишнього середовища та потужності.
Проблеми з клієнтами
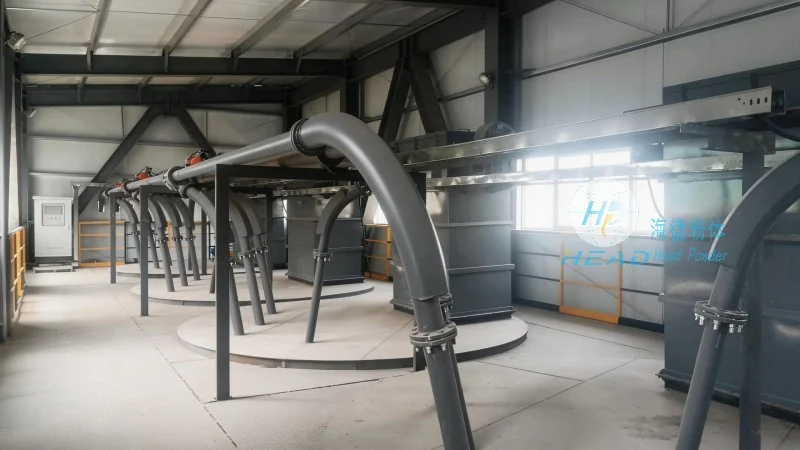
Компанія стикається з численними викликами у процесі транспортування порошку для знесульфурування:
1. Низька ефективність ручної подачі, висока трудомісткість і легке розсіювання порошку, що призводить до відходів сировини;
2. Сильний пил на об'єкті впливає не лише на робоче середовище, а й становить загрозу для охорони праці та безпеки;
3. Об'єм подачі не можна точно контролювати, що спричиняє значні коливання дозування десірчаного препарату і впливає на стабільність ефективності десірчаної кислоти;
4. Високий рівень відмов обладнання, часте технічне обслуговування та постійно високі експлуатаційні витрати.
Розв'язок
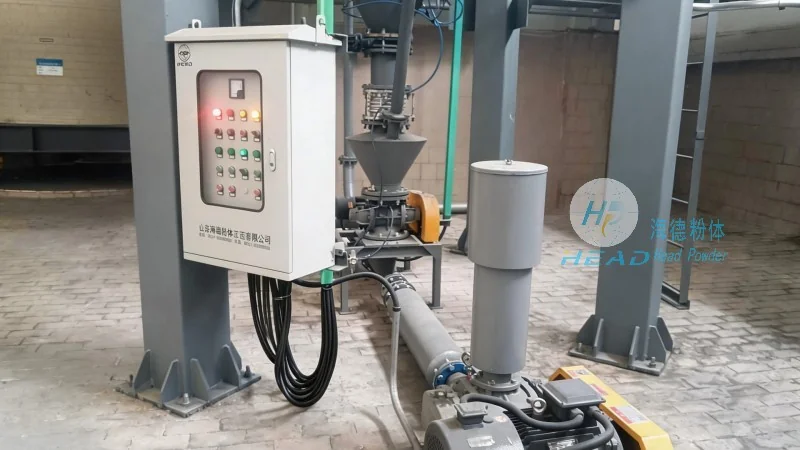
Щоб вирішити ці проблеми, Head Powder розробила для цього проєкту повністю автоматичну систему пневматичного транспортування порошку. Система використовує герметичне транспортування трубопроводів, забезпечуючи повністю автоматизоване управління від силосу зберігання до вежі дезіскуризації котла без необхідності ручного втручання. Він також оснащений відносно точним експонуванням і змінною частотною регулацією, що дозволяє в реальному часі регулювати об'єм транспорту відповідно до навантаження котла та підтримує стабільне дозування десірчаних засобів. Система також інтегрує імпульсний пристрій для видалення пилу, який ефективно пригнічує витік пилу та покращує умови на місці.
Ефекти застосування
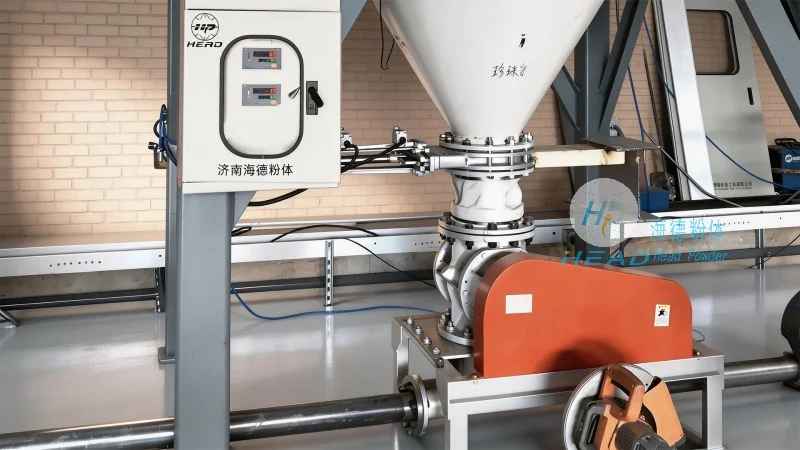
Після реалізації проєкту ефективність транспортування порошків для знесульфуризації суттєво покращилася, витрати на робочу силу впали приблизно на 70%, втрати порошку зменшилися нижче 1%, а відхилення дозування сірчаного порошку контролювалося в межах ±2%. Концентрація пилу на місці відповідає національним стандартам охорони праці, обладнання працює стабільно, а інтервали обслуговування подовжені до понад шести місяців. Загальна система знесульфуризації працює більш плавно, а екологічні показники викидів продовжують відповідати стандартам.