

Proyecto de transporte en fase densa de silo de polvo de cal viva en Baise, Guangxi
Un usuario industrial en Baise, Guangxi, necesitaba transportar polvo de cal viva a largas distancias y con alta eficiencia de forma sellada durante la producción para adaptarse al ritmo del proceso aguas abajo. Debido a la alta dispersibilidad, la fácil absorción de humedad y la generación de polvo de cal viva, los métodos tradicionales de transporte abierto no solo generan residuos de materiales, sino que también generan riesgos de contaminación ambiental y seguridad.
Puntos de dolor del cliente
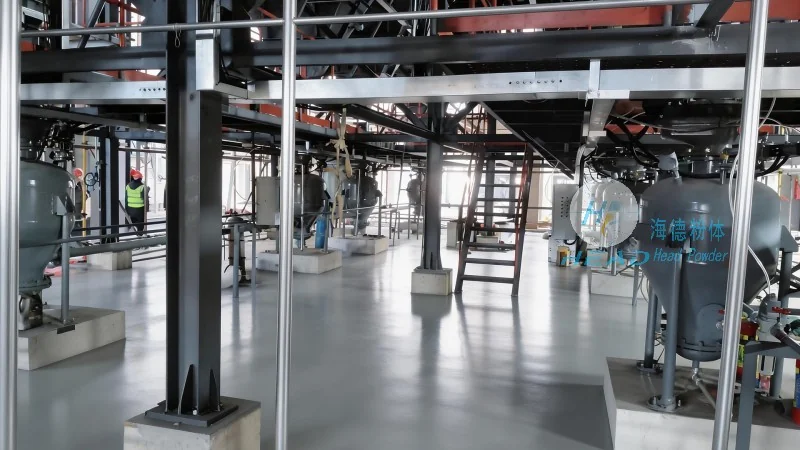
- El polvo de cal viva genera un polvo intenso durante el transporte, creando entornos de trabajo duros que no cumplen con los requisitos de protección ambiental;
- Los materiales se agrupan fácilmente tras absorber humedad, lo que provoca obstrucciones en las tuberías y fallos frecuentes en los equipos;
- La transmisión a larga distancia tiene un alto consumo energético y costes operativos persistentemente elevados;
- El sistema de transportadores existente requiere mantenimiento frecuente y una carga pesada de limpieza manual, lo que afecta a la continuidad de la producción.
Soluciones en Polvo Head
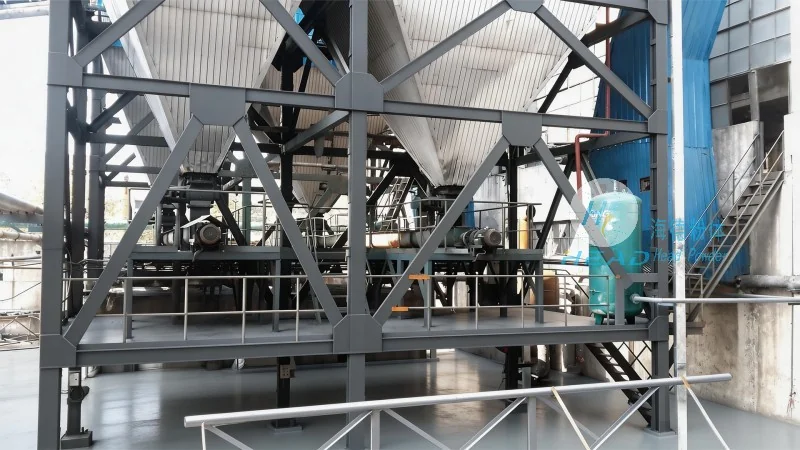
Para abordar estos problemas, Head Powder ha personalizado un sistema de transmisión de fase densa para la bomba del silo para el cliente. El sistema utiliza una bomba silo como dispositivo emisora, utilizando aire comprimido para transportar de forma estable polvo de cal viva en una forma de flujo tapón en fase densa dentro de una tubería cerrada. Todo el proceso de transporte está completamente sellado, sin fugas de polvo; Controlando con precisión la relación aire-material, los materiales se mueven suavemente a bajas caudales, suprimiendo eficazmente la absorción y aglomeración de humedad; Al mismo tiempo, el sistema está equipado con un módulo de control inteligente que puede ajustar automáticamente los parámetros según las condiciones de trabajo, reduciendo el consumo energético y la intervención manual.
Resultados del proyecto
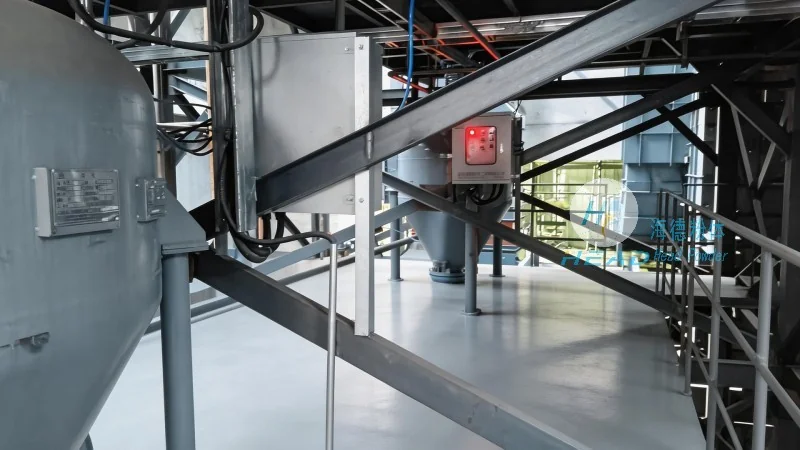
Tras la implementación del proyecto, la eficiencia del transporte de polvo de cal rápida mejoró, las concentraciones de polvo in situ bajaron por debajo de los estándares medioambientales, la frecuencia de obstrucciones en tuberías disminuyó aproximadamente un 80%, se extendieron los ciclos de mantenimiento de equipos y se redujeron los costes operativos generales. Los clientes han informado de que el sistema funciona de forma estable y satisface mejor las demandas de la producción continua las 24 horas.