

Sistema de suministro de gas inerte en polvo de tierras raras de Guiyang
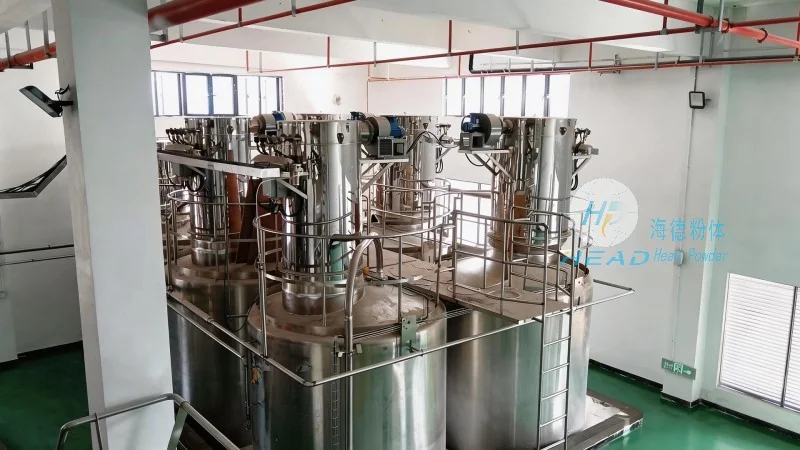
Una empresa de materiales de tierras raras lleva mucho tiempo dedicada al procesamiento y preparación de polvos de tierras raras en su base de producción en Guiyang, Guizhou. La empresa posee múltiples líneas de producción de polvos, pero en el proceso de transporte de polvos, los polvos de tierras raras tienen una alta actividad química y son propensos a reacciones de oxidación durante el transporte aéreo convencional, lo que conduce a una reducción de la pureza del producto, deterioro del color y riesgos de seguridad derivados de explosiones de polvo. Por ello, las empresas necesitan urgentemente un sistema de transporte sellado fiable para garantizar la calidad del polvo y la seguridad en la producción.
Puntos de dolor del cliente
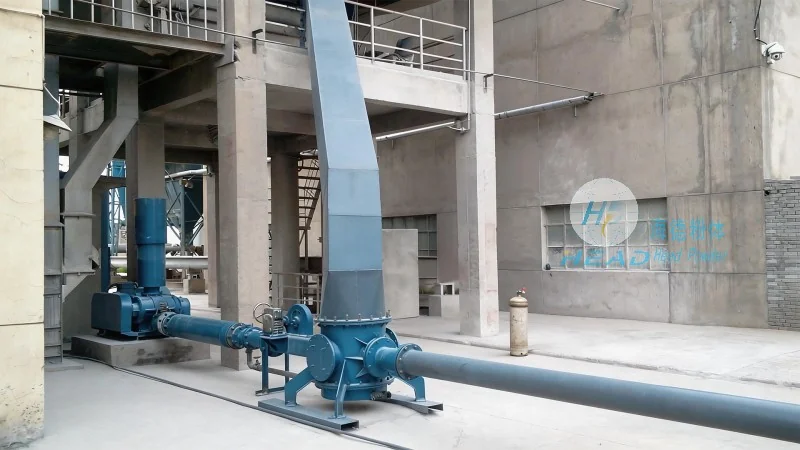
Los polvos de tierras raras se enfrentan a los siguientes problemas clave durante el transporte: primero, tras el contacto con oxígeno y humedad en el aire, la superficie se oxida rápidamente, afectando a las propiedades de sinterización y magnéticas posteriores, resultando en una calidad inestable de lotes; En segundo lugar, los polvos de tierras raras tienen partículas de tamaño fino y baja densidad, lo que genera fácilmente polvo en el transporte neumático tradicional, contaminando el medio ambiente y aumentando la pérdida de materiales; Tercero, el oxígeno residual dentro del sistema de transporte puede encender la pólvora, lo que supone un riesgo de explosión; En cuarto lugar, el equipo existente no puede funcionar completamente cerrado y requiere limpieza manual frecuente, lo que afecta a la eficiencia de la producción y a la salud del trabajador.
Ventajas del producto
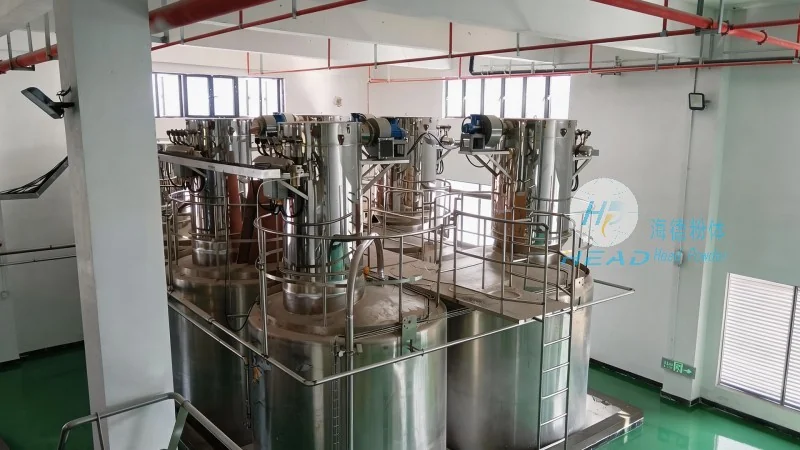
Para abordar estos problemas, Head Powder ha personalizado un sistema de suministro de gas inerte. El sistema utiliza nitrógeno de alta pureza como medio de transporte, aislando oxígeno y humedad de la fuente e inhibiendo eficazmente la oxidación de tierras raras en polvo; El oleoducto adopta una estructura altamente sellada, combinada con dispositivos de monitorización de presión y reposición automática para mantener una atmósfera inerte estable dentro del sistema; Equipado con módulos de separación ciclónica y eliminación de polvo en bolsa, logrando una separación eficiente entre gas y sólido con una tasa de recuperación de material superior al 99,5%; Todo el sistema está controlado automáticamente por PLC, que soporta monitorización remota y ajuste de parámetros, lo que reduce la frecuencia de intervenciones manuales. A través de esta solución, la empresa no solo mejora la consistencia de la calidad del polvo de tierras raras, sino que también elimina el riesgo de explosiones de polvo, logrando una producción limpia, segura y continua.