

Hunan Chenzhou Flugasche-Unterdruck-Projekt staubfreies Transportmittel
Ein Abfall-zu-Energie-Verbrennungskraftwerk in Chenzhou, Hunan, steht vor erheblichen Umwelt- und Effizienzproblemen bei der Flugaschebehandlung. Traditionelle mechanische Transportmethoden leiden unter offensichtlicher Staubbildung, schnellem Geräteverschleiß und hohen Wartungskosten und können zunehmend strengere Umweltemissionsstandards nicht erfüllen. Um dem entgegenzuwirken, führte ein Unternehmen das Head-Flugasche-Unterdruck-Unterdruck-Fördersystem ein, das vollständig versiegelte, staubfreie Abläufe von Sammlung und Transport bis zur Lagerung ermöglicht, wodurch die Umgebung vor Ort verbessert und Arbeits- und Energiekosten gesenkt werden.
Kunden-Schmerzpunkte
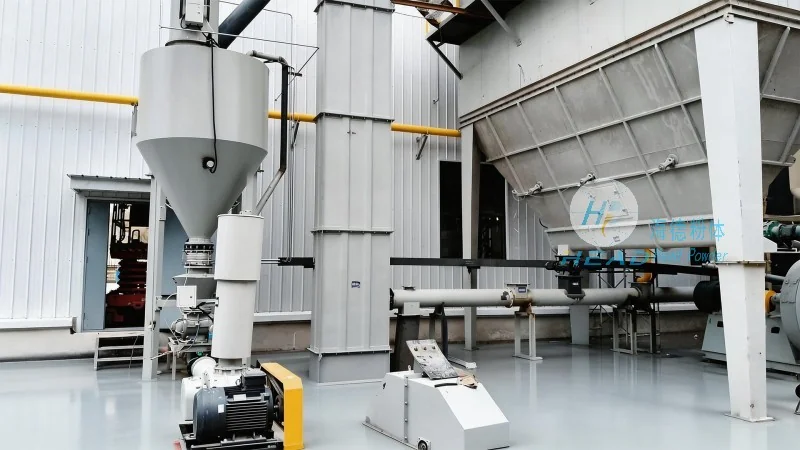
Der ursprüngliche Flugaschetransport der Anlage nutzte eine Kombination aus Überdruckpneumatik und mechanischer Transportleitung, was zu mehreren Leckpunkten und übermäßigen Staubkonzentrationen rund um das Aschesilo führte. Dies beeinträchtigt nicht nur die Gesundheit des Bedieners, sondern deckt auch das Risiko hoher Geldstrafen durch Umweltschutzbehörden auf. Gleichzeitig bedeuten häufige Verstopfungen in Übertragungsleitungen und Anfälligkeit für Korrosion von Geräten, dass durchschnittlich 2~3 Abschaltungen pro Monat für Wartung erforderlich sind, was den normalen Betrieb der Generatoren stark einschränkt. Darüber hinaus verbrauchen traditionelle Systeme viel Energie und sind lautstark, was sie für die Bedürfnisse von Unternehmen nach Energieeinsparung, Verbrauchsreduzierung und Automatisierungsverbesserungen ungeeignet macht.
Produktvorteile
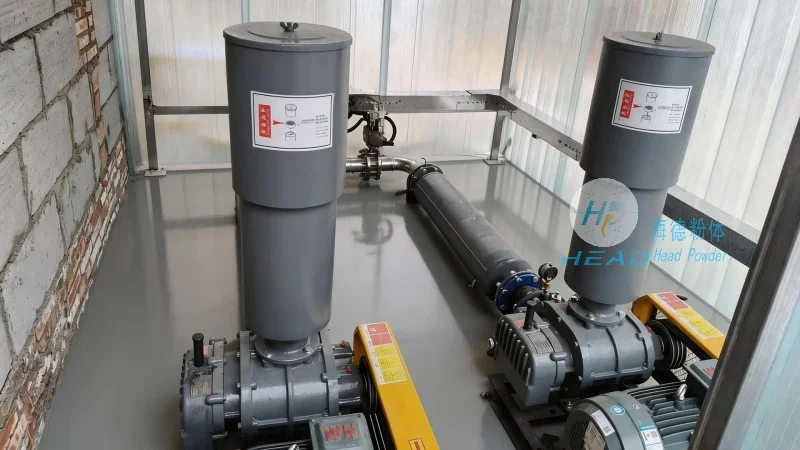
Um diese Problempunkte zu beheben, verwendet das Flugasche-Unterdruck-staubfreie Fördersystem von Head Powder ein vollständig unterdruckversiegeltes Rohrleitungsdesign, das den Innendruck unter den atmosphärischen Druck stabilisiert, um Staublecks vollständig zu verhindern. Schlüsselkomponenten bestehen aus verschleißfesten und korrosionsbeständigen Materialien und werden in Kombination mit einem intelligenten Steuerungsmodul automatisch die Ascheabgabe angepasst und Verstopfungen sowie Rückblasen verhindert, wodurch der kontinuierliche Betriebszyklus der Geräte auf über sechs Monate verlängert wird. Das Gesamtsystem reduziert den Energieverbrauch um 30 % im Vergleich zu herkömmlichen Methoden, hält den Lärm unter 75 Dezibel und integriert Fernüberwachungs- und Datenerfassungsfunktionen, um Kunden einen unbemannten Betrieb zu ermöglichen. Derzeit läuft das Projekt seit über einem Jahr normal, wobei die Staubkonzentrationen vor Ort konstant unter den nationalen Emissionsgrenzen liegen und die umfassenden Betriebs- und Wartungskosten des Kunden um 40 % gesenkt wurden.