

山東省淄博における脱窒化石灰粉の負圧ジェットの事例研究
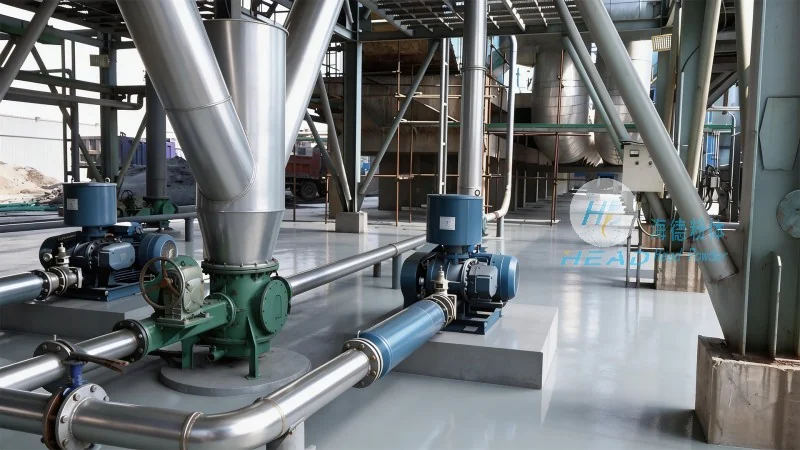
山東淄博に拠点を置く企業が、主に電力および建材産業の生産と操業を行っており、脱窒化の際に反応系に石灰粉を安定注入する必要があります。 複雑な現場環境のため、元の手動投与および正圧輸送方式では、しばしば詰まりや粉塵の蓄積、測定の偏差が発生し、脱窒効率や環境基準に深刻な影響を与えました。 広範な調査の結果、同社はHead Powderが提供する負圧注入システムを導入し、密閉輸送と均一な石灰粉注入を実現し、運転安定性を向上させました。
顧客の不満点
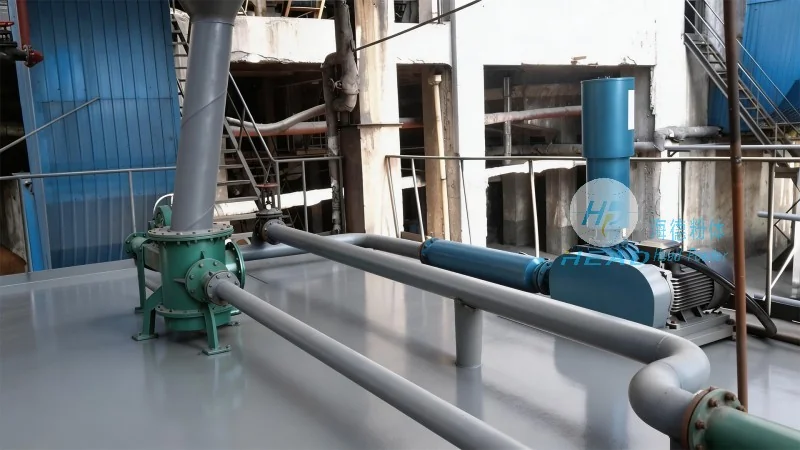
同社は脱窒化石灰粉の追加において3つの大きな課題に直面しています。第一に、正圧輸送管路が簡単に詰まり、石灰粉の継続的な供給が妨げられ、頻繁に清掃のために停止が必要であること。 第二に、オープンフィーディングは大量のほこりを排出し、環境を汚染するだけでなく、資材廃棄物や従業員の健康リスクも増加させます。 第三に、比較的正確な測定方法が不足しており、石灰粉の使用量と実際の需要の間に大きな乖離が生じ、脱窒効率の変動や過剰排出のリスクが増加しています。 これらの問題は直接的に運用・保守コストと環境負荷を増加させ、信頼性が高く清潔かつ賢い輸送ソリューションを緊急に求められています。
製品の利点
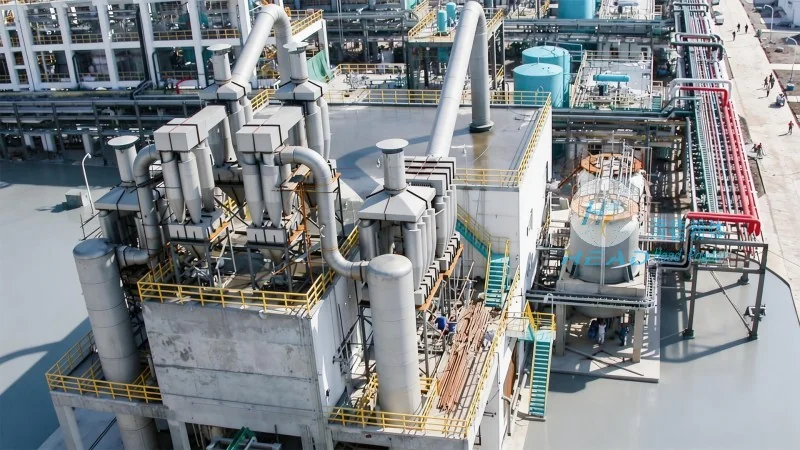
ハイデパウダーは、脱窒石灰粉用のカスタマイズされた負圧注入システムを提供することで、お客様の悩みに応えています。 このソリューションの主な特徴は、発生源での粉塵漏れを防ぐ負圧シール輸送技術の採用、現場環境の大幅な改善、 空気圧輸送・噴霧装置の協調制御により、安定的かつ均一な石灰粉噴霧が実現し、パイプラインの詰まりを防ぎます。 統合型高精度計測モジュールは脱窒負荷に応じて粉末供給を自動的に調整でき、脱窒効率の向上と排出基準の達成に寄与します。 システム導入後、機器の故障率は大幅に低下し、資材損失も減少し、顧客の運用コストや環境リスクも効果的に管理されました。